
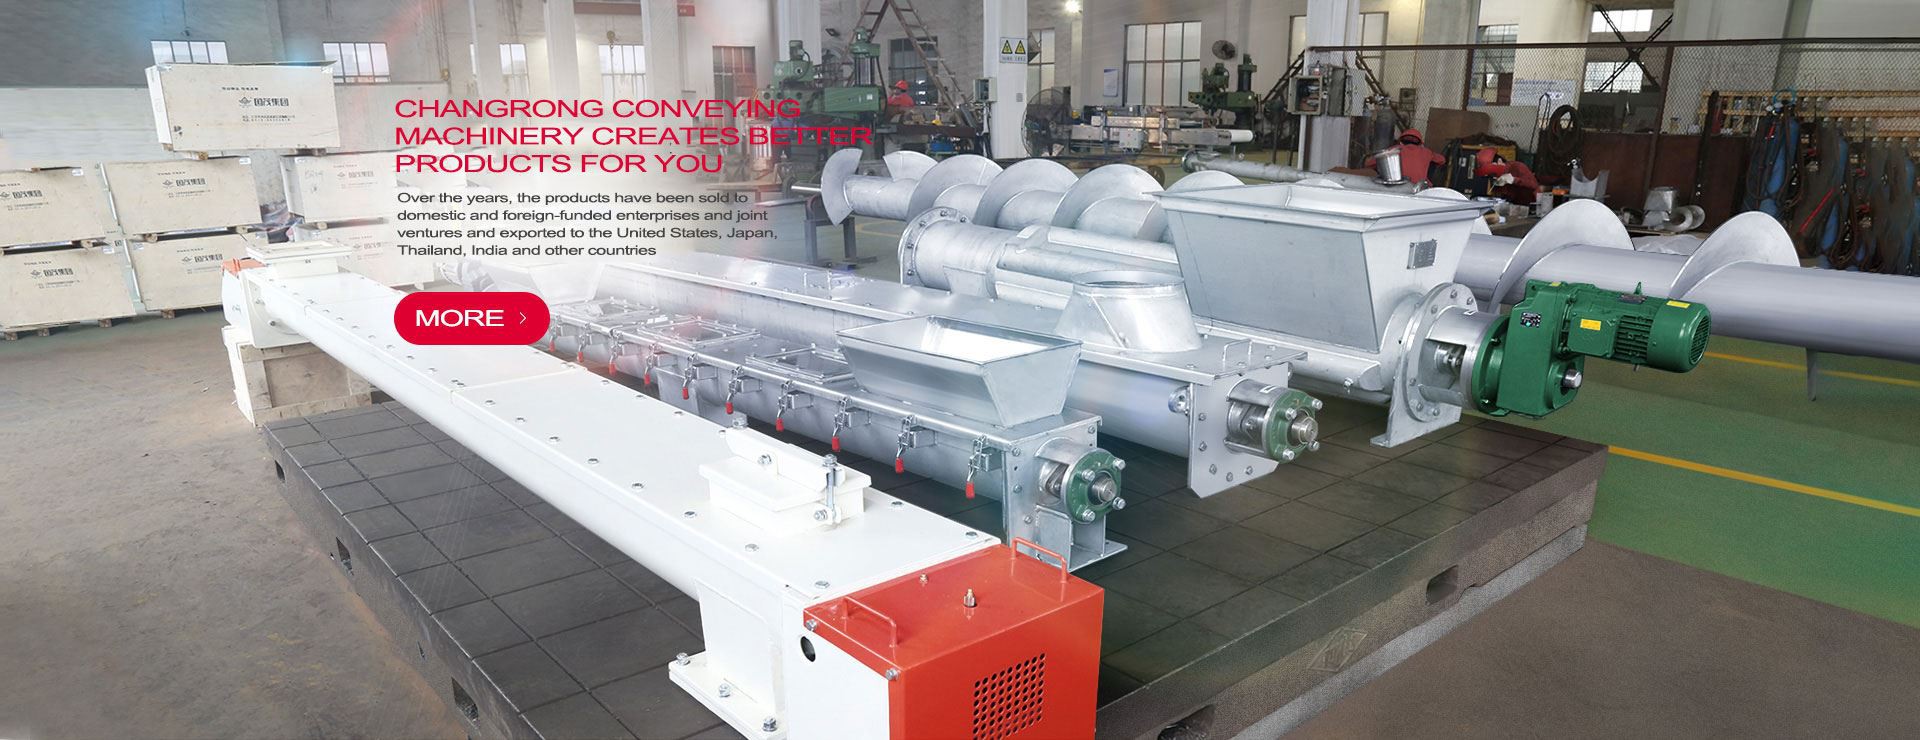
Terdapat beberapa peralatan dengan teknologi lukisan yang kurang baik. Ambil beberapa contoh seperti berikut:
Letupan pasir tidak dilakukan dengan baik.

2. Membungkus filem plastik pada peralatan apabila lukisan tidak kering.

3. Terdapat beberapa gelang kimpalan atau buih udara pada peralatan.

Jadi bagaimana untuk membuat lukisan yang baik pada penghantar keluli karbon?
Pertama, skala kilang, karat, primer, cat atau bahan asing yang lain hendaklah dikeluarkan sedemikian rupa sehingga
permukaan dibersihkan bersamaan dengan penampilan standard ISO 5801-1 (GB / T8923.1), Sa 2 ½ sebagai
Minimum.;
Kedua, gred persediaan kimpalan, tepi dan kawasan lain yang mempunyai ketidaksempurnaan permukaan hendaklah mematuhi
ISO 5801.3 (GB / T8923.3) Gred P2;
Ketiga ,, bahan letupan hendaklah dipilih untuk mencapai profil letupan ke persediaan permukaan yang diperlukan
Tahap;
Keempat, semua bahan pelelas / letupan hendaklah dibekalkan kering dan bebas daripada residu dan bebas garam secukupnya
Pencemaran;
Kelima, Jika bahan letupan dikitar semula / digunakan semula, maka ia akan dijamin bebas dari pencemaran
Akhirnya, bahan salutan hendaklah hanya digunakan pada permukaan yang kering, bersih dan bebas daripada minyak apa pun minyak. Kelainan antara lapisan hendaklah mematuhi saranan pengeluar. Dalam kes
kontaminasi antara lapisan, kontraktor hendaklah menggunakan prosedur yang diluluskan dari
pengeluar salutan untuk mengeluarkan salutan